红彤彤食品:从原料甄选到成套生产线,读懂红色食材加工的全链条

在食品工业里,"红色"从来不只是颜色,它往往对应着一整条技术密集的加工链条——辣椒、番茄、红枣、枸杞、红曲米、红甜椒粉,每一种红色原料背后,都牵扯到清洗、干燥、粉碎、炒制、灭菌、灌装、包装等一系列工序,以及配套的设备、机械、材料、装置与检测仪器。红彤彤食品(httfood.com)所做的,正是把这些分散的环节串成一条可复制、可控制、可追溯的完整链路。本文不堆砌宣传话术,而是从工艺与设备的角度,拆解红色食材加工中真正值得关注的细节。
一、红彤彤食品的产品谱系:从原料、半成品到成套方案
如果把食品加工比作一条河流,上游是原料,中游是半成品与加工,下游是成品与餐桌。红彤彤食品的产品结构大致贴合这条河流的三个断面:
- 原料级:干辣椒、辣椒碎、辣椒粉、番茄粉、红甜椒粒等,主要解决"基础风味与色泽"的问题;
- 半成品级:辣椒酱坯、火锅底料基料、番茄酱体、调味油等,处于配料与熟化之间,方便下游企业二次加工;
- 成品级:各类调味酱、复合调味料、即食佐餐产品,直接面向餐饮渠道与零售终端。
与产品线并行的,是设备与工艺输出能力。对于希望自建产线的客户来说,红彤彤食品更愿意把"产品"理解为"产品+成套生产线+安装调试+维修保养+配件供应"的组合,而不是单一的一罐酱或一袋粉。
二、原料甄选:红色食材的稳定性从源头开始
红色食材最怕两件事:色泽衰减和风味漂移。这两件事很大程度上在原料入库时就已经决定了。
以辣椒为例,采购环节通常关注几个维度:品种(朝天椒、二荆条、子弹头、新一代等,辣度与香气差异明显)、水分含量、杂质比例、霉变粒比例、色价。色价是衡量红色深浅的重要指标,直接影响成品酱体的视觉效果。番茄原料则更看重可溶性固形物含量、番茄红素含量与成熟度一致性。
原料进厂后,一般要经过风选、去石、磁选、色选等预处理。色选机利用CCD光学识别,把异色粒、霉变粒、秸秆等杂质剔除,这一环节对最终产品的洁净度贡献很大,也是很多中小加工厂容易忽略的部分。红彤彤食品在这一段流程中强调"先分级、再加工",因为不同等级的原料混在一起加工,很难得到稳定的成品色价和辣度曲线。
三、核心加工工艺:干燥、粉碎、炒制与熟化
1. 干燥与水分控制
热风干燥是红色食材最常见的干燥方式,温度一般控制在60~80℃区间,具体取决于物料形态与目标水分。辣椒干制通常要求水分降到12%~14%以下,既抑制微生物生长,又避免过度干燥导致色泽褐变。近年热泵干燥与低温烘干技术应用增多,原因就在于它们能在较低温度下完成脱水,对辣椒红素和挥发性香气成分的保护更好。
2. 粉碎与粒度分级
粉碎不只是"打碎",而是粒度分布的控制。辣椒粉常见的目数有20目、40目、60目、80目等,目数越高,口感越细腻,但也更容易吸潮结块、香气挥发更快。粉碎设备通常包括锤片式粉碎机、齿盘式粉碎机、气流式粉碎机,配套振动筛完成分级。粉碎车间一般需要控制环境湿度,并做好除尘,因为辣椒粉尘既有刺激性,也存在粉尘爆炸风险。
3. 炒制与风味生成
炒制是红色调味品风味的"分水岭"。美拉德反应、焦糖化反应以及油脂对香气成分的萃取,都在这一环节发生。常用设备是行星搅拌炒锅、电磁炒锅和夹层锅,搅拌方式决定了受热是否均匀、是否粘锅糊底。油温与物料温度通常分段控制,前期高温激发香气,后期降温避免焦苦。对于规模化生产,炒制设备的刮底结构与出料方式(倾倒出料、底部出料、泵送出料)会直接影响批次一致性。
4. 灭菌与包装
含油、含水较高的酱体产品,通常采用巴氏杀菌(85~95℃保持一定时间)或高温杀菌(121℃左右)。杀菌强度需要在"微生物安全"和"风味保留"之间找平衡——温度过高、时间过长,辣椒的鲜辣感会明显下降,番茄的清新酸甜也会变得沉闷。包装环节常见真空包装、给袋式包装、枕式包装,配合灌装机、旋盖机、贴标机、喷码机与装箱码垛设备,形成连续化产线。
四、设备、机械与成套生产线:一条红色酱料线由什么组成
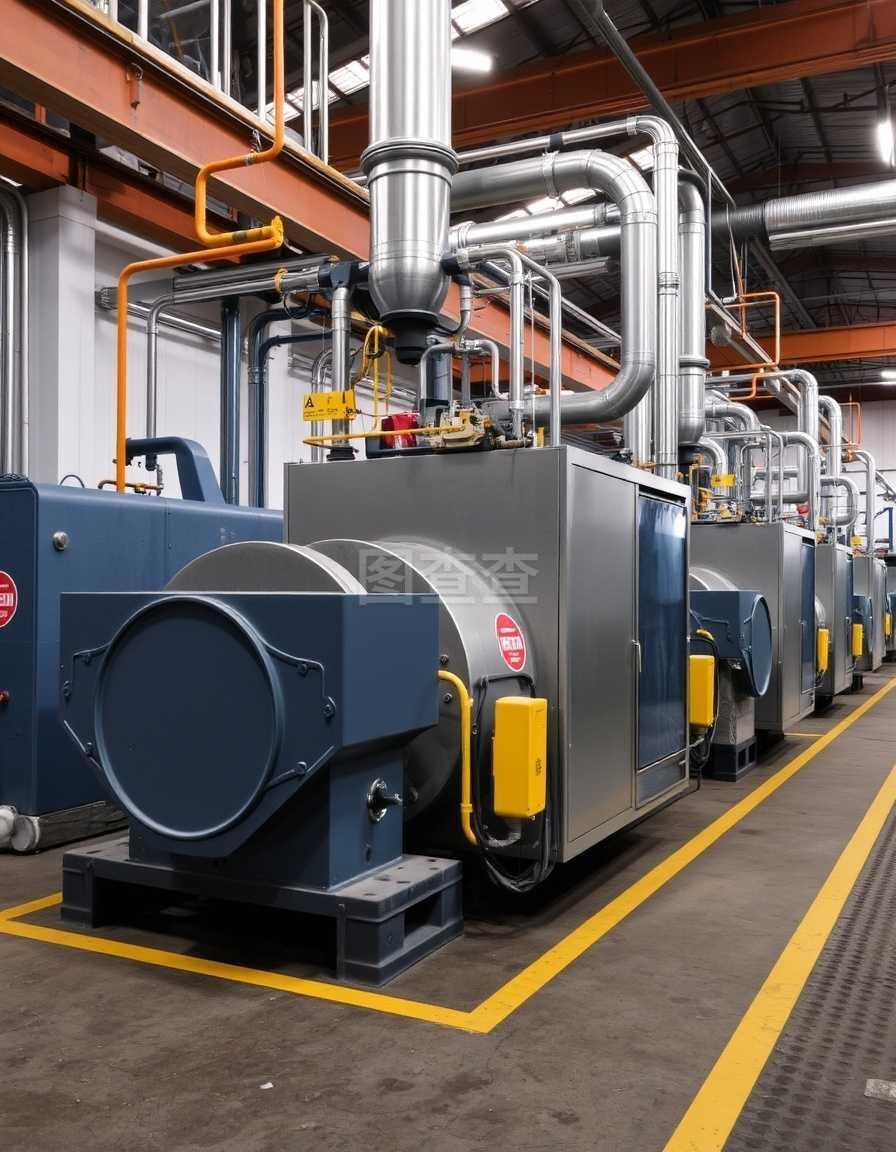
一条中等规模的辣椒酱或复合调味酱生产线,通常可以拆成以下几段:
- 前处理段:气泡清洗机、滚筒清洗机、去石机、风选机、色选机、切段机、破碎机;
- 熟制段:行星搅拌炒锅、夹层锅、胶体磨、乳化机、配料罐、暂存罐;
- 灌装段:全自动活塞式灌装机、伺服灌装机、旋盖机、理瓶机;
- 杀菌段:水浴杀菌线、喷淋杀菌隧道、杀菌釜;
- 包装段:贴标机、喷码机、开箱机、装箱机、封箱机、码垛机;
- 辅助系统:CIP就地清洗系统、输送线、提升机、储罐、PLC控制系统。
这里特别值得说明的是材料选择。与食品直接接触的部分,通常选用304不锈钢;对耐腐蚀要求更高或长期接触高盐、高酸物料的部位,会升级到316L不锈钢。密封件多用食品级硅胶或PTFE,输送带则需符合食品级材质要求。材料选错,短期看不出问题,长期就是锈蚀、异味、清洗死角,最终反映在产品的微生物指标和风味上。
控制系统方面,现代产线越来越多采用PLC加触摸屏的方案,部分企业进一步接入MES或SCADA系统,实现配方管理、批次记录、温度曲线留存和异常报警。对于需要做溯源和审厂的企业来说,这些数据不再是"锦上添花",而是必需品。
五、检测与品控:把"凭经验"变成"看数据"
红色食品的品控,绕不开几个关键指标:水分、盐分、总酸、辣度(可用高效液相色谱测定辣椒素类物质)、色价、菌落总数、大肠菌群、致病菌,以及异物检测。
- 在线检测:金属检测机(对铁、不锈钢、非铁金属设定相应灵敏度)、X光异物检测机,用于拦截金属屑、石块、硬塑料等异物;
- 理化检测:水分测定仪、盐度计、酸度计、分光测色仪、辣度检测;
- 微生物检测:无菌室、超净工作台、培养箱、高压灭菌锅等基础配置;
- 留样与追溯:每批次留样,记录原料批号、工艺参数、包装时间,形成可回溯的链路。
检测仪器不是摆着好看的。真正有价值的做法是:把检测数据反推到工艺参数上——发现某批次水分偏高,就去看干燥环节的热风温度与停留时间;发现色价下降,就回头看原料等级和杀菌强度。这种"检测—反馈—调整"的闭环,才是品控的核心。
六、安装、维修与配件:产线真正的长期成本
很多客户在选购设备时只关注报价,忽略了后续的安装调试、维修保养与配件供应。实际上,一条产线的全生命周期成本里,这三块占比相当可观。
- 安装调试:涉及水、电、气、蒸汽的接口匹配,设备水平校正,联动调试,试生产验证;
- 维修保养:易损件如密封圈、轴承、搅拌桨、筛网、灌装阀芯、切刀,需要定期检查更换;
- 配件供应:配件能否快速到位,直接决定停机时间的长短。
红彤彤食品在服务环节的思路是:把安装、调试、培训、维修、配件打包成一套可预期的服务体系。设备交付不是终点,而是合作的开始。对于食品企业来说,生产线停一天,损失的不只是产能,还有订单履约与渠道信任。
七、定制加工与技术服务:不同规模企业怎么选
不同阶段的食品企业,需求差异很大:
- 初创与小微:更适合从半成品原料切入,用较小的设备和场地做出稳定产品,验证市场后再扩产;
- 成长型企业:需要半自动到全自动的成套产线,重点是产能匹配与工艺稳定性;
- 规模企业:更关注整线自动化、数据采集、柔性换产能力以及定制化配方与代加工(OEM/ODM)服务。
在定制加工方面,常见的合作模式包括:按客户配方代加工、联合开发风味方案、提供工艺参数与设备选型建议。无论哪种模式,核心都是把"红色食材的稳定性"这件事做扎实——原料可分级、工艺可复现、指标可检测、批次可追溯。
八、常见问题解答
问:辣椒粉颜色容易变暗,加工上能做什么?
答:一是控制原料等级与初始色价;二是干燥温度不宜过高,避免长时间高温暴露;三是粉碎后尽快密封避光储存,包装材料选择阻氧阻光性能较好的结构;四是避免杀菌环节过度受热。
问:酱料类产品灌装精度不稳定怎么办?
答:先确认物料黏度与流动性是否稳定(温度波动会导致黏度变化),再检查灌装阀芯磨损、活塞密封、料缸液位控制,必要时改用伺服驱动灌装并加入在线称重反馈。
问:小规模生产有必要上色选机和金属检测吗?
答:如果产品面向商超、电商或出口渠道,建议配置。色选影响外观合格率,金属检测关系到食品安全底线,二者都不是"大厂专属"。
问:设备清洗麻烦,会不会影响换产效率?
答:建议在设计阶段就考虑CIP清洗系统、管道坡度、无死角焊接、快拆结构。前期多花一点设计成本,后期每次换产都能省下大量人工和时间。
结语
红色食材的加工,看起来是"颜色"的生意,本质上是"稳定性"的生意。从原料进厂的分级,到干燥、粉碎、炒制、灭菌的每一个参数,再到设备材料、检测仪器、安装维修与配件供应,每一环都在决定最终产品能否保持一致。红彤彤食品(httfood.com)围绕这条链路,把产品、设备、技术与服务放在同一个框架里去思考——这或许比单纯卖一袋辣椒粉,更接近食品加工行业真正的需求。